Qué es el warping
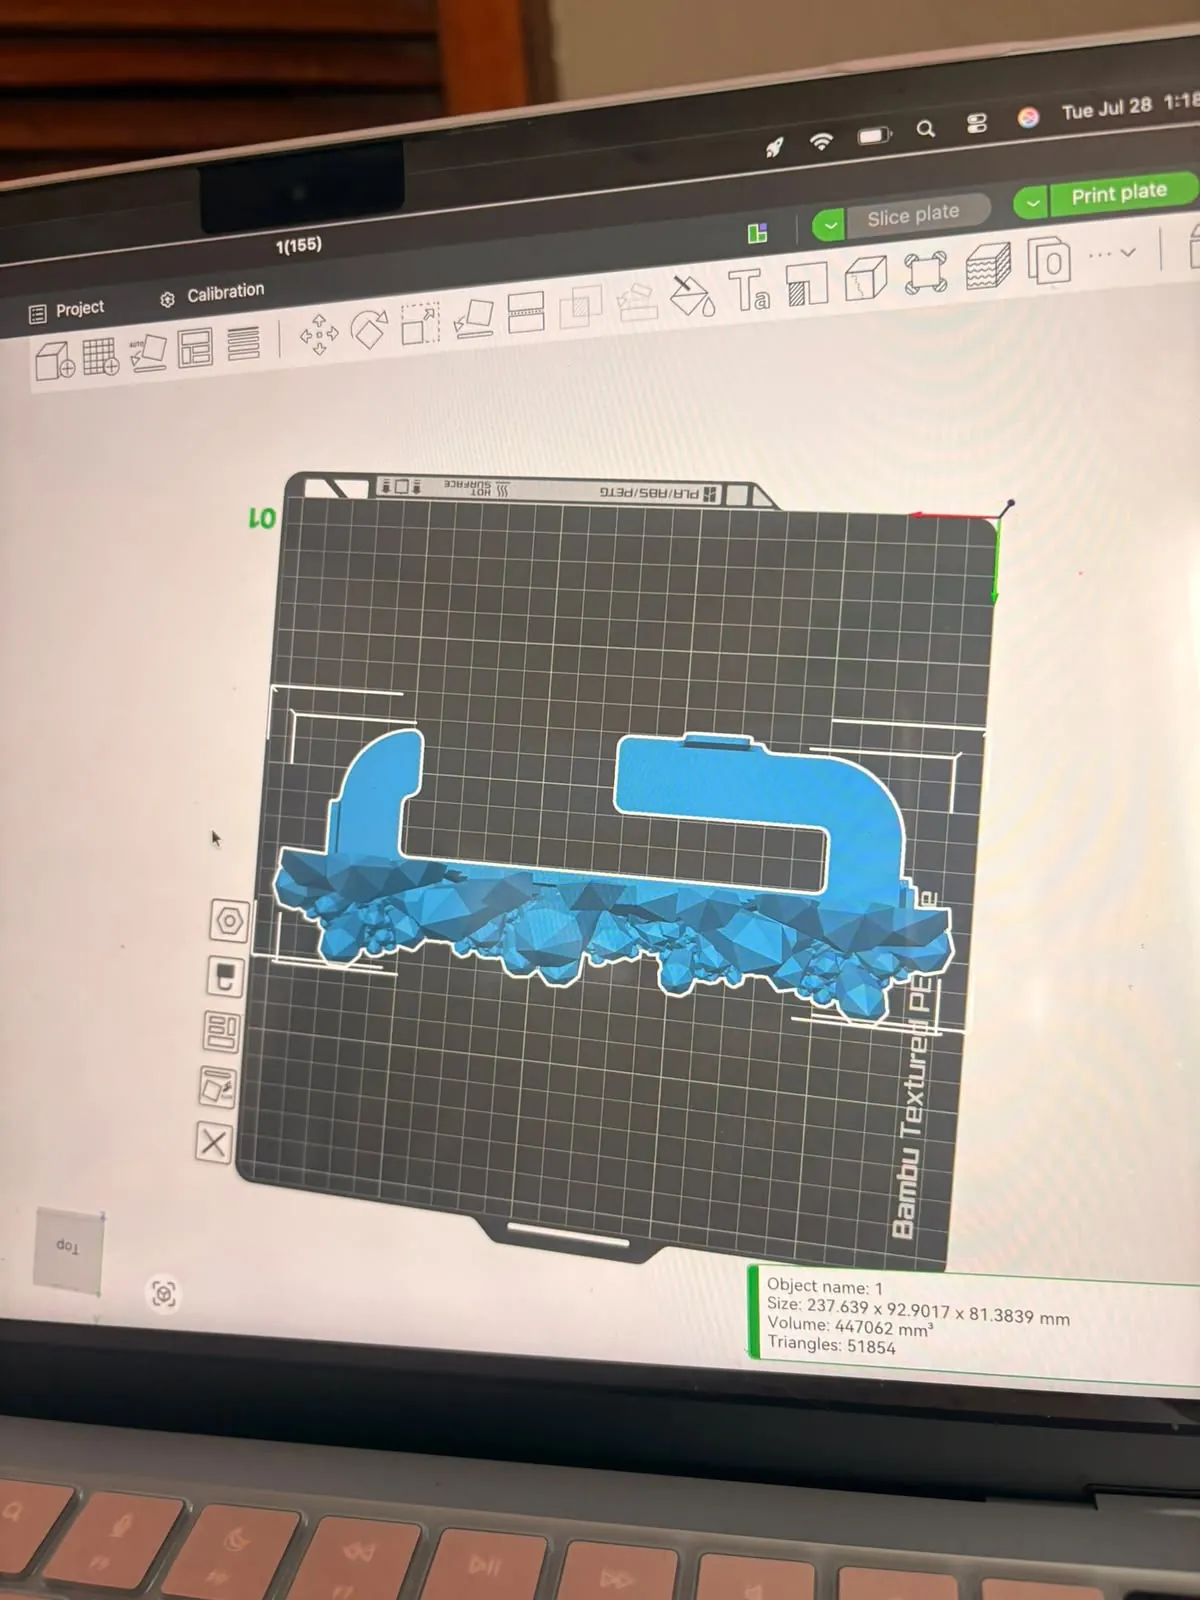
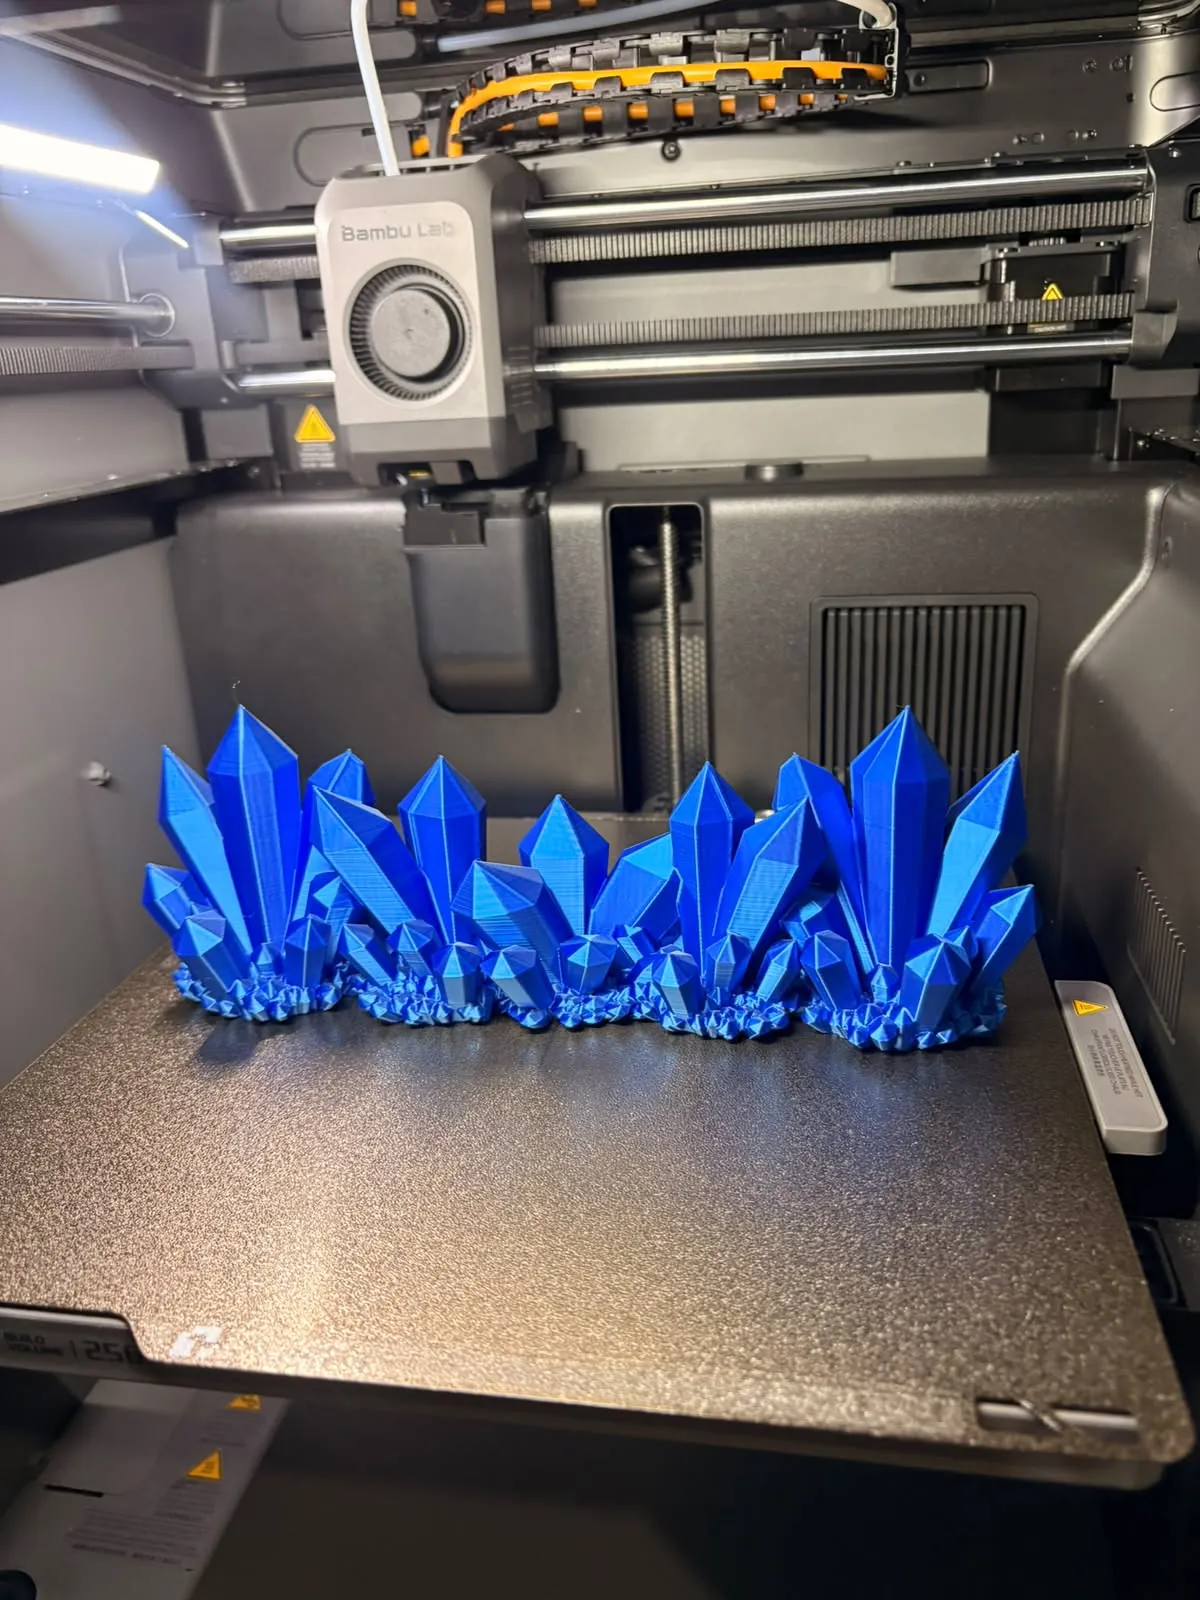
El warping es cuando las esquinas o los bordes de tu pieza se despegan de la cama y se doblan hacia arriba mientras imprime. A veces es apenas una esquina un poquito curva. Otras veces la pieza entera se suelta a mitad de camino y termina como una bola de "espagueti".
Es el problema de impresión 3D que más se busca en Costa Rica, y la buena noticia es que casi siempre tiene arreglo sin comprar nada. Este artículo amplía la sección de warping de nuestra guía de problemas comunes de impresión 3D.
Por qué pasa
El plástico sale de la boquilla muy caliente y se encoge al enfriarse. Cada capa nueva, al encogerse, jala hacia el centro a las capas de abajo. Si la primera capa no está bien pegada a la cama, esa fuerza le gana y levanta las esquinas, que es donde más se concentra la tensión.
Según la base de conocimiento de Prusa, las causas más comunes son:
Cómo arreglarlo, paso a paso
Prueba en este orden. Los primeros pasos resuelven la mayoría de casos y no cuestan nada.
- Usa el perfil de fábrica. Empieza con el perfil de tu filamento que trae el programa (Bambu Studio, PrusaSlicer u Orca Slicer). Muchos problemas vienen de ajustes copiados de internet.
- Limpia la cama. Prusa recomienda alcohol isopropílico de 90% o más antes de cada impresión. Si aun así no pega, lava la lámina con unas gotas de jabón de platos en agua tibia (no caliente) y sécala bien. No la toques con los dedos después.
- Revisa la altura de la primera capa. Corre la calibración de tu impresora y, si hace falta, baja un poquito el "Z offset". No te pases: aplastar de más puede dañar la lámina. Lo explicamos en primera capa y nivelado de cama.
- Agrega un brim. Es un borde delgado alrededor de la pieza que aumenta la superficie pegada. Se quita con la mano o con una cuchilla al terminar.
- Usa pegamento en barra. Una capa delgada de barra de pegamento (tipo PVA) ayuda con PETG, ABS, ASA y materiales flexibles.
- Baja la velocidad. Prusa señala que imprimir más lento ayuda mucho con los materiales que más se deforman.
- Pon la pieza en el centro de la cama. Las zonas que se levantan suelen portarse mejor cerca del centro.
- Controla el aire del cuarto. Aleja la impresora de ventanas, abanicos y aire acondicionado.
- Para ABS, ASA o PC, cierra la impresora. Una impresora cerrada mantiene el aire tibio alrededor de la pieza. Con estos materiales, Prusa sugiere ventilador bajo, de 10% a 20%, en piezas pequeñas o con voladizos.
Un detalle importante: Prusa recomienda no encerrar la impresora para PLA ni PETG. El calor acumulado puede ablandar el filamento en el extrusor y causar atascos (lo vemos en boquilla tapada). Si tienes una impresora cerrada, como varias Bambu Lab, abre la tapa o la puerta cuando imprimas PLA, según lo que indique el fabricante.
Arreglos según el material
Arreglos desde el diseño
Si tú diseñas la pieza, puedes ayudar desde antes de imprimir:
El clima de Costa Rica y el warping
La humedad no causa warping directamente, pero el filamento húmedo pega peor y da capas débiles, y eso empeora todo. Si además tu impresora está en un corredor con brisa o junto a una ventana, el aire frío de la tarde puede ser el culpable. Si sospechas del filamento, revisa nuestra guía para secar filamento en el clima de Costa Rica.
Si nada funciona
Algunas piezas son difíciles por su forma: bases enormes en ABS, piezas muy delgadas o cajas grandes en una impresora abierta. Si ya probaste todo, puedes preguntar a la comunidad tica en Héroes 3D de Costa Rica o pedir que te la impriman. En Pinklab preparamos cada modelo para que salga bien desde la primera capa. Pedidos por DM en Instagram @pinklab.cr.
Preguntas frecuentes
¿Por qué se levantan las esquinas de mi impresión en PLA?
Casi siempre por la cama sucia o por la primera capa demasiado alta. Lava la lámina con agua tibia y jabón de platos, sécala bien, calibra y prueba de nuevo con un brim.
¿El brim arruina la pieza?
No. Es un borde muy delgado que se quita al terminar. Puede dejar una pequeña rebaba en la base, que se limpia con una cuchilla o lija fina.
¿Necesito una impresora cerrada para evitar el warping?
Para PLA y PETG, no; de hecho Prusa recomienda no encerrarlas. Para ABS, ASA y PC sí ayuda mucho, porque mantiene el aire tibio alrededor de la pieza.
¿El pegamento en barra daña la cama?
Usado en capa delgada, no. Prusa lo recomienda como capa separadora con PETG y otros materiales. Lávalo de vez en cuando con agua y jabón para que no se acumule.
¿Quieres algo impreso en 3D? Angel lo hace por ti.
Pedidos por DM en Instagram